


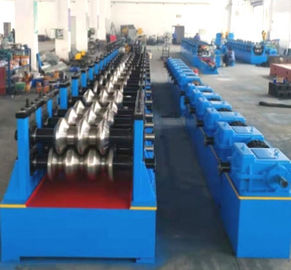
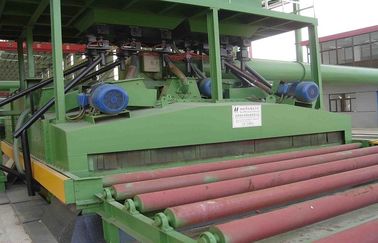


ΤΕΧΝΙΚΗ ΑΝΑΛΥΣΗ & ΥΠΟΔΟΜΕΣ ΕΡΓΟΣΤΑΣΙΟΥ
Εκτελεστική Διατριβή: Υπέρβαση Δομικών Σημείων Συμφόρησης στην Κατασκευή Χαλύβδινων Πόλων
Η παγκόσμια επέκταση των δικτύων έξυπνων αυτοκινητοδρόμων, η δημοτική ηλεκτροδότηση και οι αναπτύξεις πύργων τηλεπικοινωνιών έχουν αυξήσει σημαντικά τις απαιτήσεις δομικής απόδοσης για χαλύβδινους φωτιστικούς στύλους και υψηλούς ιστούς. Η κατασκευή μακριών κωνικών οκταγωνικών, πολυγωνικών ή κωνικών πόλων (που εκτείνονται από 12 μέτρα έως πάνω από 14 μέτρα) απαιτεί πολύ περισσότερα από την απόκτηση ενός αυτόνομου πρέσας ή μιας μηχανής συγκόλλησης ραφών.
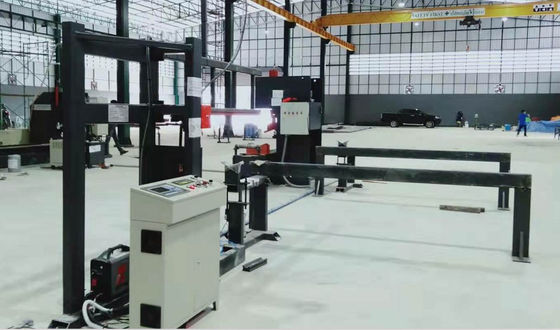
Το πραγματικό λειτουργικό σημείο συμφόρησης σε εργοστάσια πόλων υψηλής παραγωγής βρίσκεται στον σχεδιασμό της υποδομής του εργαστηρίου, στον χειρισμό βαρέων χαλύβδινων πλακών και στη διάταξη της γραμμής εξοπλισμού. Χωρίς συγχρονισμένες δυνατότητες ανύψωσης γερανών, εξειδικευμένα εργαλεία και συστηματική ροή υλικών, οι κατασκευαστές αντιμετωπίζουν σοβαρές καθυστερήσεις στον κύκλο παραγωγής, δομικές παραμορφώσεις κατά τη μεταφορά και κινδύνους ασφαλείας. Η αξιολόγηση της αρχιτεκτονικής της γραμμής παραγωγής απαιτεί ανάλυση μεθοδολογιών ροής εργασίας, χωρητικότητας γερανών και σταδίων αυτοματοποιημένης επεξεργασίας.
Πλαίσιο Κλάδου: Κύρια Λειτουργικά Σημεία Πόνου
Οι συμβατικές εγκαταστάσεις κατασκευής χάλυβα που μεταβαίνουν σε εξειδικευμένη παραγωγή φωτιστικών στύλων αντιμετωπίζουν τρεις επαναλαμβανόμενες μηχανολογικές προκλήσεις:
1. Κίνδυνοι Χειρισμού Βαρέων Υλικών
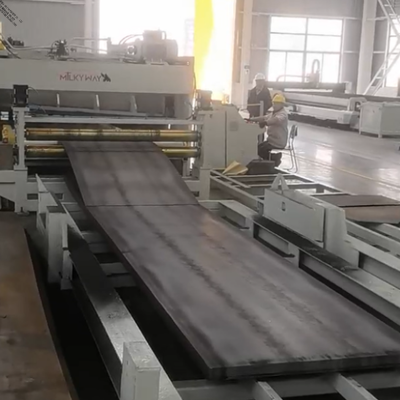
Οι μακριές τραπεζοειδείς χαλύβδινες πλάκες (Q235A ή χάλυβας υψηλής αντοχής) παρουσιάζουν υψηλή ευκαμψία πριν από την κάμψη. Η μεταφορά αυτών των πλακών μεταξύ των σταθμών κοπής, κοπής κώνου και κάμψης με υποβαθμισμένους γερανούς προκαλεί κάμψη της πλάκας, αναντιστοιχίες θέσης και σοβαρούς κινδύνους ασφάλειας στον χώρο εργασίας.
2. Ανατιστοιχία Κάμψης & Κλεισίματος Ραφής
Όταν πρέσες CNC διπλής δράσης υψηλής τονικότητας σχηματίζουν μακριά κωνικά σχήματα, το υπολειπόμενο τάση δημιουργεί διαμήκεις αρμούς. Εάν οι μηχανές κλεισίματος ραφής και συγκόλλησης δεν διαθέτουν επαρκή μηχανική δύναμη σύσφιξης, συμβαίνει μετατόπιση της άρθρωσης, οδηγώντας σε ελλείψεις διείσδυσης συγκόλλησης και επανεπεξεργασία.
3. Σημεία Συμφόρησης Ροής Διαδικασίας
Ο απομονωμένος χειρισμός μεμονωμένων διαδικασιών —όπως η κοπή πόρτας, η ρομποτική συγκόλληση βάσης και η ευθυγράμμιση πόλου— χωρίς συνεχή κάλυψη από γερανούς δημιουργεί συμφόρηση ενδιάμεσων αποθεμάτων (WIP) σε όλο τον χώρο του εργαστηρίου.
Συγκριτικές Μεθοδολογίες: Στρατηγικές Διάταξης Εργοστασίου & Εναέριας Διαχείρισης
Οι μηχανικοί διαχείρισης πρέπει να επιλέξουν μεταξύ δύο διακριτών λειτουργικών διαδρομών κατά τον σχεδιασμό ή την αναβάθμιση μιας εγκατάστασης παραγωγής φωτιστικών στύλων:
Διαδρομή Α: Αποσπασμένοι Χειροκίνητοι Σταθμοί Εργασίας
Βασίζεται σε αυτόνομες μηχανές τοποθετημένες σε γενικούς χώρους κατασκευής με τοπικούς γερανούς ελαφρού τύπου.
- Κεφαλαιουχικές Δαπάνες: Χαμηλότερο αρχικό κόστος εγκατάστασης μηχανών.
- Αποδοτικότητα Χειρισμού: Χαμηλή; απαιτείται συχνή χειροκίνητη ανύψωση και επανατοποθέτηση.
- Δομικός Κίνδυνος: Υψηλότερος κίνδυνος στρέβλωσης πλάκας και ζημιάς στην επιφάνεια.
- Συμμόρφωση Ασφαλείας: Υψηλή ευπάθεια κατά τη χειροκίνητη εναέρια ελιγμούς.
Διαδρομή Β: Ολοκληρωμένη Γραμμή με Διπλούς Εναέριους Γερανούς
Ολοκληρώνει αυτοματοποιημένο εξοπλισμό επεξεργασίας κατά μήκος δομημένων γραμμικών χώρων που εξυπηρετούνται από γερανούς γέφυρας βαρέως τύπου.
- Κεφαλαιουχικές Δαπάνες: Υψηλότερη αρχική επένδυση σε δομή εργοστασίου και συστήματα γερανών γέφυρας.
- Αποδοτικότητα Χειρισμού: Υψηλή; συνεχής γραμμική μεταφορά από κοπή πηνίου έως τελική ευθυγράμμιση.
- Δομικός Κίνδυνος: Ελάχιστος; ελεγχόμενη ανύψωση διατηρεί την ευθυγράμμιση σε μήκη 12μ–14μ.
- Συμμόρφωση Ασφαλείας: Ζώνες αυστηρού πρωτοκόλλου ασφαλείας με καθορισμένες χωρητικότητες εναέριας φόρτισης.
Παράμετροι Υποδομής Ανύψωσης Γερανού Εργαστηρίου
Ένα βασικό στοιχείο αποτελεσματικών περιβαλλόντων παραγωγής φωτιστικών στύλων είναι η διαμόρφωση του εναέριου γερανού. Ο χειρισμός βαρέων χαλύβδινων πλακών, η φόρτωση πρέσας CNC διπλής δράσης και η συναρμολόγηση υψηλών ιστών απαιτούν πιστοποιημένα συστήματα εναέριων γερανών που λειτουργούν σε καθορισμένους χώρους εργαστηρίου.
| Μονάδα Εξοπλισμού / Ζώνη Λειτουργίας | Ονομαστική Χωρητικότητα Γερανού | Πρότυπο Προειδοποίησης Ασφαλείας | Ρόλος Ενσωμάτωσης Εξοπλισμού |
|---|---|---|---|
| Χώρος Φόρτωσης Βαρέων Μηχανημάτων & Μορφών | 16 t / 10 t | Αυστηρή Σήμανση Ζώνης Ασφαλείας: Υποχρεωτική Απόσταση Κάτω από Φορτία Εναέριων Γερανών | Χειρίζεται βαριά χαλύβδινα πηνία, τεράστια καλούπια πρέσας και συναρμολογήσεις σκελετών υψηλών ιστών. |
| Χώρος Γραμμής Αυτοματοποιημένης Παραγωγής | 10 t / 6 t | Αυστηρή Σήμανση Ζώνης Ασφαλείας: Υποχρεωτική Απόσταση Κάτω από Φορτία Εναέριων Γερανών | Υποστηρίζει συνεχή φόρτωση χαλύβδινων φύλλων κομμένων σε μήκος και γραμμών συγκόλλησης διαμήκους ραφής. |
| Χώρος Συναρμολόγησης & Συντήρησης Μηχανών | 10t / 5t | Αυστηρή Σήμανση Ζώνης Ασφαλείας: Υποχρεωτική Απόσταση Κάτω από Φορτία Εναέριων Γερανών | Διευκολύνει τη συναρμολόγηση εξοπλισμού, την ευθυγράμμιση εργαλείων και τη συντήρηση υπο-συναρμολογήσεων. |
Σημείωση: Οι ονομαστικές χωρητικότητες φορτίου και τα πρωτόκολλα ασφαλείας έχουν εξαχθεί απευθείας από επικυρωμένες διαμορφώσεις εργαστηριακών περιβαλλόντων.

Πλαίσιο Τεχνικής Επιλογής για Πλήρη Ενσωμάτωση Γραμμής
Κατά τον σχεδιασμό μιας πλήρους εγκατάστασης παραγωγής φωτιστικών στύλων, οι ομάδες μηχανικών θα πρέπει να αξιολογήσουν την επιλογή εξοπλισμού σε έξι διαδοχικά στάδια κατασκευής:
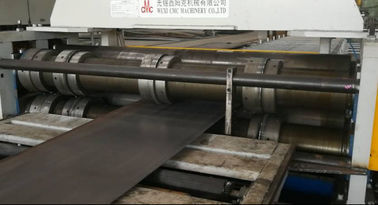
- Επεξεργασία Πηνίου & Κοπή Κώνου: Δημιουργία μιας αποκλειστικής γραμμής Cut-To-Length ή μιας διάταξης κοπής χαλύβδινων πηνίων σε συνδυασμό με μια μηχανή κοπής κώνου CNC για την προετοιμασία ακριβών ισοσκελών τραπεζοειδών φύλλων χωρίς παραμόρφωση υλικού.
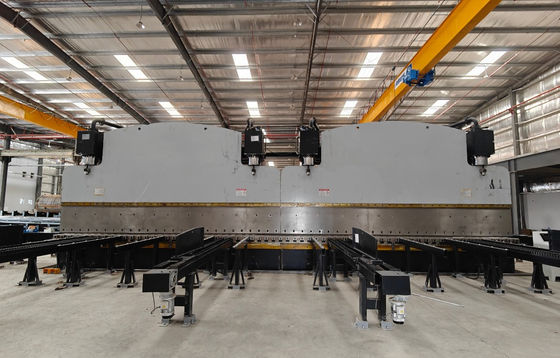
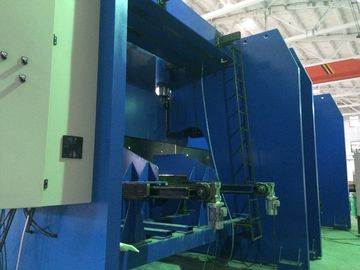
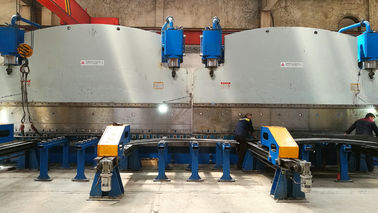
- Κάμψη CNC Διπλής Δράσης: Εγκατάσταση πρέσας CNC διπλής δράσης υδραυλικής ή διπλής σύνδεσης ικανής για συγχρονισμένη πολυ-άξονη κάμψη για κωνικούς οκταγωνικούς ή στρογγυλούς πόλους 12μ έως 14μ.
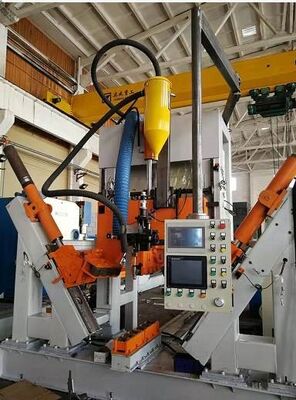
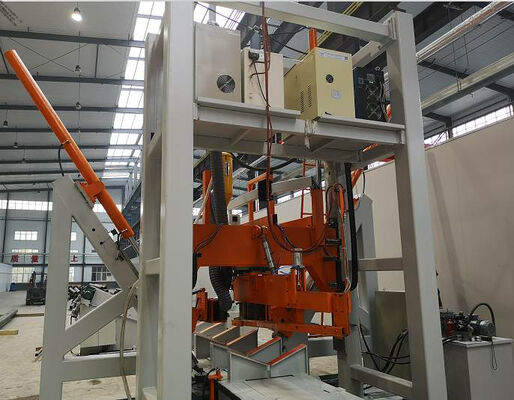
- Κλείσιμο & Συγκόλληση Διαμήκους Ραφής: Εφαρμογή αυτόματων μηχανών συγκόλλησης πόλων που χρησιμοποιούν διαδικασίες Submerged Arc Welding (SAW) ή Pulse MIG για να διασφαλιστεί πλήρης διείσδυση ευθειών ραφών συγκόλλησης.
- Υδραυλική Ευθυγράμμιση & Αναμόρφωση: Χρήση μηχανών υδραυλικής ευθυγράμμισης πόλων βαρέως τύπου εξοπλισμένων με ασύρματα τηλεχειριστήρια για τη διόρθωση θερμικής παραμόρφωσης μετά τη συγκόλληση.
- Κοπή Πόρτας: Ενσωμάτωση μηχανών κοπής πόρτας φωτιστικών στύλων με λέιζερ ή πλάσμα CNC για ακριβή κοπή πόρτας υπηρεσίας 360 μοιρών και εργασίες διάτρησης με τριβή.
- Συγκόλληση Βάσης Φλάντζας: Χρήση ρομποτικών σταθμών εργασίας συγκόλλησης βάσης ή περιστροφέων συγκόλλησης για να διασφαλιστεί ισχυρή ακεραιότητα δομικής άρθρωσης στη ρίζα του πόλου.
Λίστα Ελέγχου Δράσης για Μηχανικούς Σχεδιασμού Εργοστασίων
Πριν οριστικοποιήσετε τις επενδύσεις σε εξοπλισμό γραμμής ή τα σχεδιαστικά σχέδια του εργοστασίου, αξιολογήστε το έργο σας με βάση αυτό το πρακτικό πλαίσιο υλοποίησης:
- Αντιστοίχιση Χωρητικότητας Γερανού: Επαληθεύστε ότι οι τροχιές των εναέριων γερανών υποστηρίζουν διπλούς γερανούς (π.χ., 16 t / 10 t ή 10 t / 6 t) για να επιτρέψουν διπλή ανύψωση μακριών χαλύβδινων πόλων 14μ.
- Σήμανση Ζώνης Ασφαλείας: Βεβαιωθείτε ότι οι σημάνσεις δαπέδου και τα πρωτόκολλα καθαρής εναέριας απόστασης ("Απαγορεύεται η στάση κάτω από φορτία εναέριων γερανών") τηρούνται γύρω από βαριά μηχανήματα.
- Συγχρονισμός Διπλής Δράσης: Επιβεβαιώστε ότι οι ελεγκτές CNC στα μηχανήματα κάμψης υποστηρίζουν συγχρονισμό αναλογικών υδραυλικών βαλβίδων σε πραγματικό χρόνο κατά μήκος μεγάλων κλινών.
- Χώρος Ενδιάμεσου Αποθέματος (WIP): Καθορίστε επαρκή χώρο δαπέδου μεταξύ των σταθμών συγκόλλησης ραφής και ευθυγράμμισης για την αποφυγή σημείων συμφόρησης στον χειρισμό υλικών.
Συμπέρασμα & Επόμενα Βήματα στη Βελτιστοποίηση Εργοστασίου
Η κατασκευή ενός ανταγωνιστικού, υψηλής απόδοσης εργοστασίου παραγωγής χαλύβδινων φωτιστικών στύλων απαιτεί μια ολιστική μηχανολογική προσέγγιση που ευθυγραμμίζει την υποδομή του εργαστηρίου, τις δυνατότητες ανύψωσης γερανών και την ενσωμάτωση μηχανημάτων. Δίνοντας προτεραιότητα στις ροές εργασίας χειρισμού υλικών παράλληλα με προηγμένες πρέσες CNC διπλής δράσης και αυτοματοποιημένο εξοπλισμό συγκόλλησης ραφής, οι κατασκευαστές μπορούν να επιτύχουν σταθερή γεωμετρία προϊόντος και υψηλή παραγωγή.
Για ομάδες βιομηχανικής μηχανικής που αξιολογούν την επέκταση γραμμής ή εκσυγχρονίζουν υπάρχουσες εγκαταστάσεις παραγωγής φωτιστικών στύλων, η συμβουλευτική με εξειδικευμένους κατασκευαστές ολοκληρωμένων λύσεων εξοπλισμού όπως η Wuxi CMC Machinery Co.,Ltd παρέχει την τεχνική βάση που απαιτείται για τη βελτιστοποίηση του σχεδιασμού του εργοστασίου, της διάταξης της γραμμής και της επιλογής μηχανών.